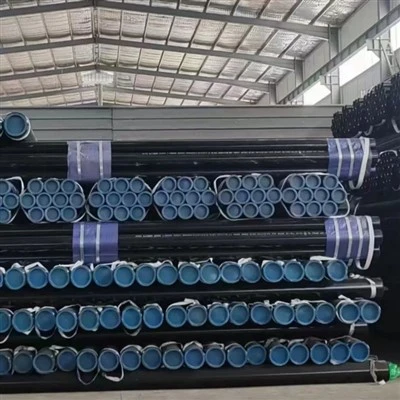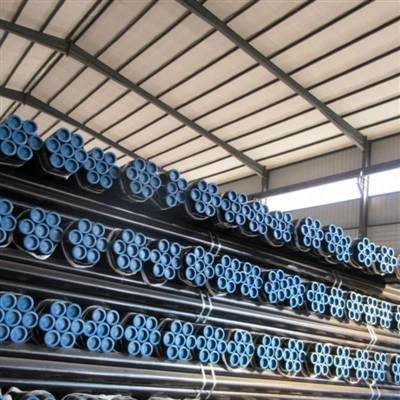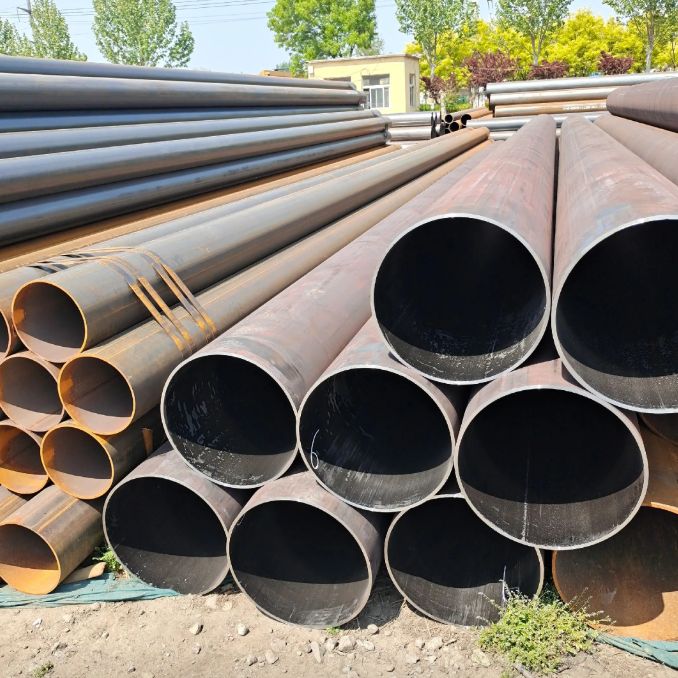

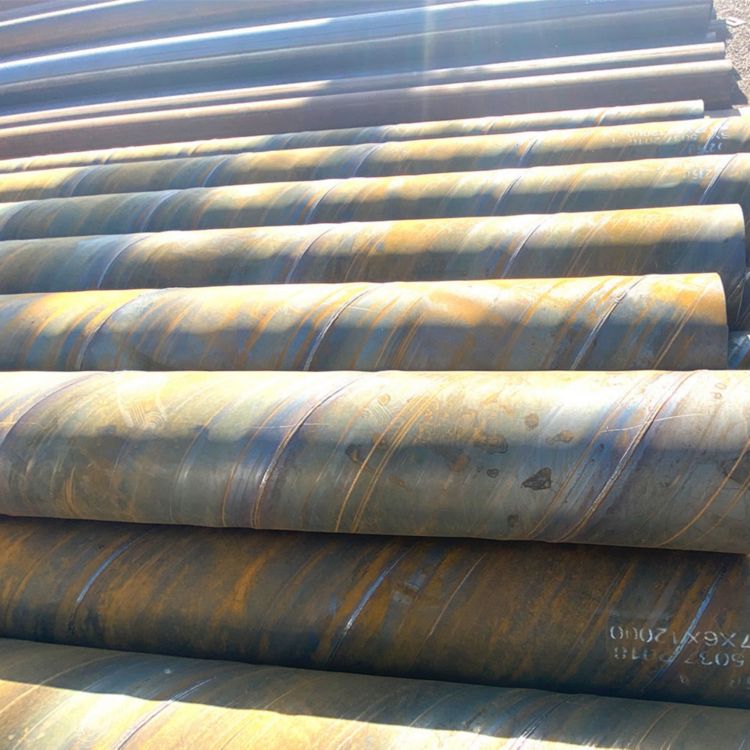
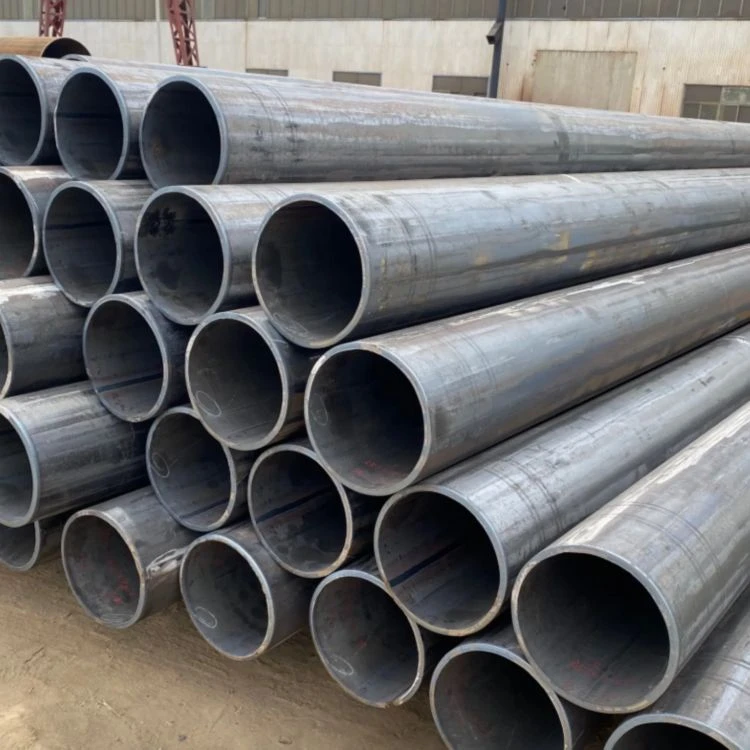
Característiques dels productes

Alta resistència combinada amb una bona duresa (avantatge bàsic)
L'avantatge bàsic de l'API 5L X65 rau en el seu excel·lent equilibri entre alta resistència i duresa. Gràcies a un disseny de microaliatge de baix-carboni{-(amb un contingut de carboni normalment inferior o igual al 0,18%) i un procés de laminació i refrigeració controlat per TMCP, X65 manté una bona tenacitat a l'impacte a baixa-temperatura, alhora que garanteix una resistència a la fluència mínima de 450 MPa i una resistència a la tracció mínima de 535 MPa. El seu límit elàstic és aproximadament 1,55 vegades el de X42 (290 MPa), el que el fa adequat per a aplicacions de transmissió de pressió més alta.
|
Indicadors de rendiment |
Requisits PSL1 |
Requisits PSL2 |
|
Resistència de rendiment mínima (MPa) |
450 |
450 |
|
Resistència màxima de rendiment (MPa) |
- |
600 |
|
Resistència a la tracció mínima (MPa) |
535 |
535 |
|
Resistència a la tracció màxima (MPa) |
- |
760 |
|
Relació de rendiment |
- |
Normalment inferior o igual a 0,93 |
|
Elongació |
Superior o igual al 22% |
Superior o igual al 22% |
Nota: PSL2 imposa límits tant a la resistència màxima elàstica com a la resistència a la tracció màxima (amb límits superiors de 600 MPa i 760 MPa respectivament), assegurant que el material tingui una capacitat de deformació plàstica suficient i un marge de seguretat més elevat per evitar els riscos de fallada fràgil causats per una relació de rendiment-a-excessivament alta.

Excel·lent rendiment de soldadura (requisit bàsic per a l'acer de canonades)
El disseny equivalent de baix carboni de l'API 5L X65 garanteix un excel·lent rendiment de soldadura, que és un requisit bàsic per a la construcció a gran-escala d'acers de canonades. El grau PSL2 requereix un carboni equivalent (CEIIW) inferior o igual a 0,43 i Pcm inferior o igual a 0,25, garantint una bona tenacitat i resistència a l'esquerdament per fred a la zona afectada per la calor-en condicions de soldadura de camp.
Punts clau de soldadura:
• Valor CE baix:
Redueix eficaçment la tendència de la zona afectada per la calor de soldadura-a endurir-se i redueix el risc d'esquerdes per fred
• Contingut d'elements -nociu- baix:
Control estricte del contingut de P i S (S inferior o igual al 0,005%) per garantir la puresa de la soldadura i el material base
• Apte per a diversos mètodes de soldadura:
soldadura a tope de canonades d'acer sense soldadura, soldadura d'arc submergit de canonades soldades en espiral/costura recta, etc., amb un bon rendiment de soldadura d'anell de camp
Per al grau PSL1, el límit superior del contingut de carboni és relativament ampli (menys o igual al 0,28%), i es recomana un preescalfament de 100-150 graus durant la soldadura. Per al grau PSL2, el requisit de contingut de carboni és més estricte (menys o igual a 0,16-0,18%), donant lloc a una millor soldabilitat i normalment no es necessita un preescalfament especial o només una temperatura de preescalfament més baixa.

Bona tenacitat-a baixa temperatura i resistència a la fractura fràgil
El grau API 5L X65 PSL2 requereix proves d'impacte Charpy V-notch per garantir la resistència del material a la fractura fràgil en condicions de servei a baixa-temperatura. La microestructura de gra fi-obtinguda mitjançant el procés TMCP millora significativament la duresa a baixa-temperatura del material, permetent que l'acer de canonada X65 s'apliqui de manera fiable en regions fredes i entorns amb grans variacions de temperatura estacionals.
Índex típic de resistència a l'impacte (PSL2):
• Temperatura de prova: -30 graus o inferior (segons els requisits de l'usuari)
• Energia d'impacte mínima: superior o igual a 42 J (mitjana) / Superior o igual a 36 J (valor individual)
• L'energia d'impacte de X65 és normalment superior a 75-100 J

Bona resistència a la corrosió i adaptabilitat al medi ambient
API 5L X65 presenta una bona resistència a la corrosió uniforme en medis atmosfèrics normals, aigua dolça, sòl i petroli i gas. Per a entorns de servei àcid (que contenen H₂S), l'API 5L PSL2 Apèndix J proporciona requisits addicionals per a canonades resistents a l'àcid (X65MS / L450MS), inclòs un contingut de sofre inferior (menor o igual a 0,002%), control de duresa (menys o igual a 250 HV) i una verificació estricta del rendiment HIC/SSC.
Per a entorns marins, el grau X65 Q/T, després del tremp, presenta una tenacitat superior a baixa-temperatura i una resistència a la fractura fràgil, el que el fa adequat per a canonades estructurals de plataforma alta mar i canonades submarines. Quan s'utilitza en condicions de servei àcid, l'estàndard PSL2 imposa requisits més estrictes sobre composició química, duresa i resistència a l'esquerdat induïda per l'hidrogen-(HIC).
Bon rendiment de flexió i processament en fred
L'API 5L X65 té un contingut de carboni més baix i una relació rendiment-a-moderada (requisit PSL2 Menor o igual a 0,93), cosa que li confereix una bona conformabilitat de flexió en fred. És adequat per a la producció de canonades-doblades en fred i es pot utilitzar per fabricar colzes-calents mitjançant processos de plegat en calent. També presenta bones propietats de cisalla, tallat i rodatge en condicions de bobina i placa. Les seves característiques d'enduriment per treball ajuden a millorar la resistència després de la flexió en fred.
Especificacions tècniques
Composició química (especificació API 5L / ISO 3183)
|
Element |
Tub sense costures PSL1 |
Tub soldat PSL1 |
PSL2 |
Nota |
|
C |
Menor o igual al 0,28% |
Menor o igual al 0,26% |
Menys o igual a 0,16-0,18% |
Disseny de baix-carboni per garantir la soldabilitat i la resistència a baixa-temperatura |
|
Mn |
Inferior o igual a 1,30% |
Inferior o igual a 1,30% |
Menor o igual a 1,10-1,70% |
Enfortiment de la solució sòlida, millora la força |
|
P |
Menor o igual al 0,030% |
Menor o igual al 0,030% |
Menor o igual al 0,025% |
Elements nocius, estrictament controlats |
|
S |
Menor o igual al 0,030% |
Menor o igual al 0,030% |
Menor o igual a 0,005-0,015% |
Elements nocius, estrictament controlats per garantir la resistència a baixa-temperatura |
|
Si |
Menor o igual al 0,45% |
Menor o igual al 0,45% |
Menor o igual a 0,45-0,50% |
Desoxidant, millora la força |
|
V |
Menor o igual al 0,05% |
Menor o igual al 0,05% |
Menor o igual al 0,10% |
Elements de microaliatge, reforç de la precipitació |
|
Nb |
Menor o igual al 0,05% |
Menor o igual al 0,05% |
Menor o igual al 0,05% |
Elements de microaliatge, laminació controlada per a gra fi |
|
Ti |
Menor o igual al 0,04% |
Menor o igual al 0,04% |
Menor o igual a 0,02-0,04% |
Elements de microaliatge, reforç de la precipitació |
|
Cr |
- |
- |
Menor o igual al 0,50% |
Millorar la tempabilitat i la resistència a la corrosió |
|
Mo |
- |
- |
Menor o igual al 0,20% |
Millorar l'enduribilitat i l'estabilitat del tremp |
|
Ni |
- |
- |
Menor o igual al 0,20% |
Milloreu la duresa a baixa-temperatura |
|
Cu |
- |
- |
Menor o igual al 0,20% |
Millorar la resistència a la corrosió atmosfèrica |
|
CEIIW |
- |
- |
Menor o igual al 0,43% |
Equivalent de carboni, controlant la soldabilitat |
|
Pcm |
- |
- |
Menor o igual al 0,25% |
Índex de sensibilitat al crack |
|
Fe |
Quantitat restant (≈ 97%) |
Quantitat restant (≈ 97%) |
Quantitat restant (≈ 97%) |
Element de la matriu |
Propietats físiques
|
Propietat |
Valor/Interval |
Condicions de prova |
|
Densitat |
≈ 7,85 g/cm³ |
Temperatura de l'habitació (20 graus) |
|
Punt de fusió |
≈ 1420-1460 graus |
--- |
|
Mòdul elàstic |
≈ 207 GPa |
Temperatura de l'habitació |
|
Conductivitat tèrmica |
≈ 50 W/(m·K) |
Temperatura de l'habitació |
|
Coeficient d'expansió tèrmica (20-100 graus) |
≈ 12.0 × 10⁻⁶ /K |
--- |
|
Ratio de Poisson |
≈ 0.28 |
Temperatura de l'habitació |
Propietats mecàniques (valor típic)
|
Rendiment |
PSL1 |
PSL2 |
Normes d'aplicació |
|
Resistència mínima de rendiment |
450 MPa |
450 MPa |
Especificació API 5L / ISO 3183 |
|
Resistència màxima de rendiment |
- |
600 MPa |
Especificació API 5L / ISO 3183 |
|
Resistència a la tracció mínima |
535 MPa |
535 MPa |
Especificació API 5L / ISO 3183 |
|
Resistència a la tracció màxima |
- |
760 MPa |
Especificació API 5L / ISO 3183 |
|
Elongació |
Superior o igual al 22% |
Superior o igual al 22% |
Especificació API 5L |
Nota: el "X65" de l'API 5L X65 es refereix a la força de fluència mínima de 65.000 psi (aproximadament 450 MPa), amb el nombre que representa la unitat de quiloliures per polzada quadrada (ksi). El nivell de força de X65 és aproximadament 1,55 vegades el de X42 (290 MPa). La resistència a la fluència real del material de la canonada oscil·la normalment entre 470 i 550 MPa i la resistència a la tracció oscil·la entre 550 i 650 MPa.
Mitjans de comunicació aplicables
1. Gas natural, petroli cru i petroli refinat: línies de transmissió principals d'alta-pressió llarga-
2. Aigua i purins: canonades d'aigua-de llarga distància, transport de purins
3. Mitjans químics: canonades de fluids d'alta-pressió a les plantes químiques
4. Gas urbà: xarxes urbanes de distribució de gas d'alta pressió-
5. Tubs estructurals: estructures d'edificis, jaqueta de plataforma offshore (entorns no-corrosius)
6. Ambients corrosius generals: Sòl convencional, atmosfera, aigua dolça
Nota: l'API 5L X65 no és adequat per a mitjans molt àcids d'alta-temperatura, alta-pressió (com ara àcid clorhídric concentrat calent i àcid fluorhídric). En entorns àcids de petroli i gas que continguin H₂S, s'han de seleccionar els materials de grau especial especificats a l'apèndix J de l'API 5L PSL2 (tubes resistents a l'àcid X65MS / L450MS), amb un control addicional sobre el contingut de sofre (menor o igual a 0,002%), duresa (menor o igual a HV), i resistència a H250.
Forma del producte i procés de fabricació
Tub d'acer sense soldadura (sense soldadura)
Procés: Piercing en calent + Rolling d'extensió
Interval de diàmetres: 21.3 - 1067 mm (1/2" - 42")
Interval de gruix de paret: 2 - 150 mm
Característiques: capacitat de càrrega-perfecta i d'alta pressió, adequada per a línies principals de petroli i gas d'alta pressió-
Aplicacions típiques: transport de fluids a-alta pressió, recollida de cap de pou de petroli i gas i canonades de transmissió
Costura recta de canonada soldada d'alta-freqüència (ERW)
Procés: bobina-laminada en calent → Formació de flexió en fred → Soldadura per resistència d'alta-freqüència
Interval de diàmetre exterior: normalment inferior o igual a 610 mm (24")
Interval de gruix de paret: normalment inferior o igual a 20 mm
Característiques: alta precisió dimensional, alta eficiència de producció i importants avantatges de costos
Aplicacions típiques: derivacions de petroli i gas de mitjana i baixa pressió-, gasoductes urbans i canonades estructurals
Control d'entrada de calor de soldadura: soldadura d'alta-freqüència a una freqüència superior o igual a 100 kHz (requisit PSL2) per garantir una qualitat de soldadura estable
Tub de soldadura d'arc submergit en espiral (SSAW)
Procés: bobina-laminada en calent → Formació en espiral → Soldadura d'arc submergit de doble cara-
Interval de diàmetres exteriors: normalment 219 - 2500 mm
Interval de gruix de paret: 6 - 25 mm
Característiques: El gran diàmetre ofereix avantatges importants, permetent que tires d'acer de la mateixa amplada produeixin diversos diàmetres. La tensió de les soldadures en espiral és només el 75-90% de la de les costures rectes, cosa que els permet suportar pressions més altes. Teòricament, es poden produir contínuament en longituds il·limitades.
Aplicacions típiques: canonades de transmissió d'aigua/gas de gran-diàmetre, jaqueta d'enginyeria offshore
Tub de soldadura d'arc submergit de costura recta (LSAW)
Procés: Placa d'acer → Formació JCOE / Formació UOE → Soldadura d'arc submergit de doble cara-
Interval de diàmetre exterior: 406 - 1620 mm (16" - 64")
Interval de gruix de paret: 6 - 50 mm
Característiques: soldadures curtes, baix consum de material de soldadura, àmplia gamma de diàmetre exterior i gruix de paret
Aplicacions típiques: canonades de transmissió d'alta-longa distància-a pressió, canonades submarines, línies principals de recollida i transport de petroli i gas
Normes aplicables i condicions de lliurament
Estàndard: API Spec 5L, ISO 3183, GB/T 9711
Nivell d'especificació del producte: PSL1 (nivell bàsic), PSL2 (nivell millorat)
Condició de lliurament:-laminat en calent, laminació controlada (TMCP), laminació normalitzada, normalitzada, tractament tèrmic (trefat + temperat), etc.
Processament final: extrems plans, extrems bisellats, extrems roscats, extrems especials
Certificat: quan es compleixen els requisits de PSL2, s'ha de proporcionar un certificat de compliment (SR15.1 obligatori) i s'ha d'implementar-la traçabilitat completa del procés (SR15.2 obligatori).
Règim de tractament i punts clau de la soldadura
El rendiment final de l'API 5L X65 depèn del procés de laminació i refrigeració controlada per TMCP o del tractament de trempada i temperat (Q&T):
1. Controlled Rolling and Controlled Cooling (TMCP, utilitzat per obtenir una microestructura de gra-fi i propietats mecàniques òptimes):
Escalfeu a 1100-1200 graus per a laminació en brut i, a continuació, feu un enrotllament controlat amb una gran reducció en el rang de temperatura d'acabat de 850-950 graus (enrotllament a la zona de no recristal·lització), seguit d'un refredament controlat entre 600 i 800 graus. Això dóna com a resultat una microestructura de ferrita + perlita uniforme i fina (la mida del gra normalment és superior o igual a 9), assegurant una combinació equilibrada de força i duresa. Per a les canonades de la línia de servei àcid, TMCP és la ruta de procés preferida per evitar la precipitació de fases nocives.
2. Temprament i temperat (Q&T, per al grau X65Q, per aconseguir un rendiment global superior):
Per a X65Q en el grau PSL2, es requereix un tractament de trempat i temperat: escalfar a 900-940 graus per a l'extinció, seguit de temperat dins del rang de 530-630 graus. El tractament de trempat i temperat pot perfeccionar encara més l'estructura del gra, millorar la resistència a HIC i la uniformitat organitzativa. Com més baixa sigui la temperatura de temperat (per exemple, 530 graus), més gran serà la resistència; com més alta sigui la temperatura de temperat (per exemple, 630 graus), millor serà la duresa.
3. Tractament tèrmic post-soldadura (si cal):
Si cal alleujar l'estrès després de la soldadura de l'anell de canonada, es pot dur a terme un tractament tèrmic posterior a la-soldadura a 550-650 graus durant 1-2 hores. El tractament tèrmic post-soldadura ha de parar atenció a controlar les velocitats d'escalfament i refrigeració per evitar afectar la microestructura i les propietats del material base. Els estudis han demostrat que el tractament tèrmic per alleujar l'estrès després de la soldadura a 600 graus pot reduir eficaçment les tensions residuals i millorar la tenacitat.
Recordatori important:
En entorns convencionals de transmissió de petroli i gas sense H₂S, el tractament tèrmic per alleujar l'estrès normalment no es requereix després de la soldadura.
Per a les canonades en un entorn àcid (que contenen H₂S), es requereix un compliment estricte de l'apèndix J de l'API 5L PSL2 per evitar una duresa excessiva (menor o igual a 250 HV) causada per un tractament tèrmic post-de soldadura inadequat.
Durant la soldadura, cal un control estricte de l'entrada de calor (recomanat 0,5-2,5 kJ/mm) i la temperatura d'interpass (normalment inferior o igual a 100 graus) per evitar l'engruiximent del gra a la zona afectada per la calor i una duresa excessiva.
L'API 5L X65 (L450) és adequat per a canonades de transmissió de llarga distància-de petroli i gas d'alta-pressió, canonades marines i aplicacions de canonades estructurals d'alta-resistència. Es recomana utilitzar-lo en les àrees següents:
Camps d'aplicació
-
Línies de transmissió principals de llarga distància-per petroli i gas natural
● Oleoductes principals de transmissió de petroli i gas d'alta-pressió a llarg-distància
● Conduccions submarines, eixos marins
● Grans línies principals de recollida i transmissió de camps de gas, xarxa de canonades troncals de gas natural -
Xarxa urbana de gasoductes{0}}d'alta pressió
● Xarxa principal de gasoductes de transport i distribució de gas natural d'alta-pressió urbana
● Conduccions principals d'entrada i sortida de l'estació de regulació de gas-alta pressió -
Enginyeria de Conducció d'Aigua i Reg
● Conducte principal de transmissió d'aigua d'alta pressió-de llarga distància-
● Projecte-de conservació d'aigua a gran escala que dóna suport a les canonades -
Enginyeria química i canonades industrials d'alta pressió{0}
● Conduccions de procés d'alta-pressió a les plantes químiques
● Conduïtat d'aigua de circulació d'alta pressió-de la central elèctrica -
Tubs estructurals (alta resistència)
● Jaqueta de plataforma offshore (secció-alta resistència)
● Tubs per a fonaments de pila de ponts grans
● Tubs de suport-d'estructura d'acer d'edificis de gran alçada
● Conducta estructural de fonamentació d'energia eòlica marina
Lliurament i personalització
Oferim solucions de cadena de subministrament flexibles i fiables per assegurar-vos que rebeu una canonada de línia API 5L X65 que s'adapti perfectament als requisits del vostre projecte.
|
Formulari |
 Acer sense costures
Pipa |
 Resistència de costures rectes
Tub soldat (ERW) |
 Arc submergit en espiral
Tub soldat (SSAW) |
 Costura recta submergida
Tub soldat per arc (LSAW) |
|---|---|---|---|---|
|
Gamma convencional |
Diàmetre exterior: 21.3 - 1067 mm; Gruix de paret: 2 - 150 mm |
Diàmetre exterior: 21.3 - 610 mm; Gruix de paret: 2 - 20 mm |
Diàmetre exterior: 219 - 2500 mm; Gruix de paret: 6 - 25 mm |
Diàmetre exterior: 406 - 1620 mm; Gruix de paret: 6 - 50 mm |
|
Capacitat de personalització |
Tubs-laminats en calent sense soldadura, tall de longitud fixa-, mecanitzat en bisell, rosques d'extrem de canonada, condicions especials de tractament tèrmic |
Tubs de soldadura rectes-d'alta freqüència-costura, tall de longitud fixa-, processament de bisell, galvanització/tractament de recobriment plàstic |
Tubs soldats en espiral de gran diàmetre-, tall de longitud fixa-, processament de bisell, recobriment anticorrosió (FBE/3PE) |
Formació JCOE/UOE, tall de longitud, mecanitzat de bisell, tractament especial d'extrem de canonada |
Per què escollir-nos? - Tecnologia d'enginyeria fiable. Lliurament fiable.
No som només un proveïdor, sinó un soci de materials de confiança per a vostè a la Xina.
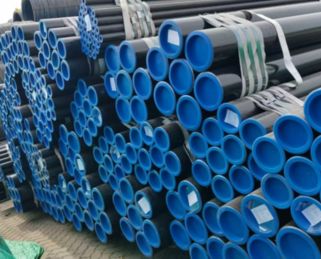
Producció Verticalment Integrada
Instal·lació pròpia de 20.000㎡ amb 10+ línies automatitzades (8,000+ tones/any). El-centre d'eines i matrius interns permet una personalització ràpida i un control de costos eficaç - sense marcatge d'intermediaris.
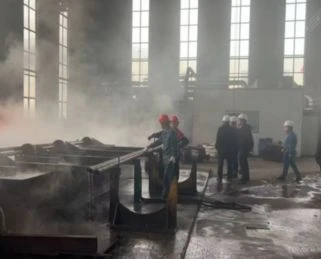
Control de qualitat estricte en cada etapa
Traçabilitat total als punts de control de control de qualitat clau durant tota la producció. 100% conforme als estàndards ASTM/ASME, EN i GB. Informes de proves de materials disponibles amb cada enviament.
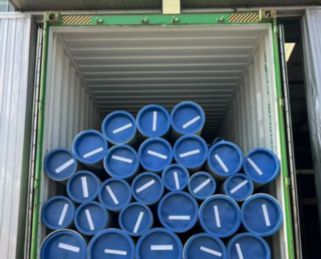
Lliurament fiable i embalatge d'exportació
10+ anys exportant a Europa, Amèrica del Nord, el sud-est asiàtic i l'Orient Mitjà amb una protecció impermeable i anticorrosió-, combinada amb opcions d'enviament flexibles, garanteix l'arribada-segura i puntual.
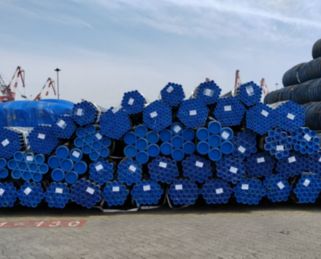
Validació de la mostra abans de la producció en massa
Oferim mostres gratuïtes per a la verificació de qualitat, cosa que us permet fer comandes a granel només després de l'aprovació. Assegurem la coherència des de la mostra fins a la producció en massa mitjançant una mesura dimensional precisa i una fabricació transparent.
Preguntes freqüents
P: Quins són els principals avantatges de l'API 5L X65?
P: Quina diferència hi ha entre API 5L X65 PSL1 i PSL2? Com triar?
P: Quines diferències hi ha entre API 5L X42, X52, X65 i X70? Com triar entre ells?
P: Quina és la temperatura màxima de funcionament de l'API 5L X65?
P: Quin és el rendiment de soldadura de l'API 5L X65?
P: Quina és la resistència a la corrosió de l'API 5L X65?
P: L'API 5L X65 pot substituir ASTM A53 o X42?
Etiquetes populars: api 5l x65, Xina api 5l x65 fabricants, proveïdors, fàbrica