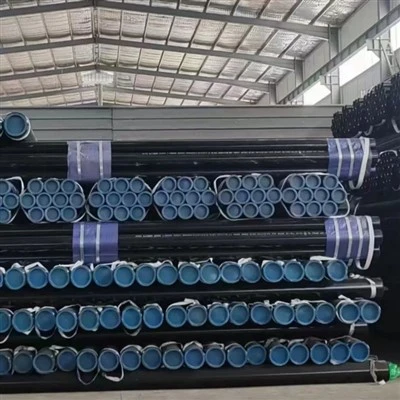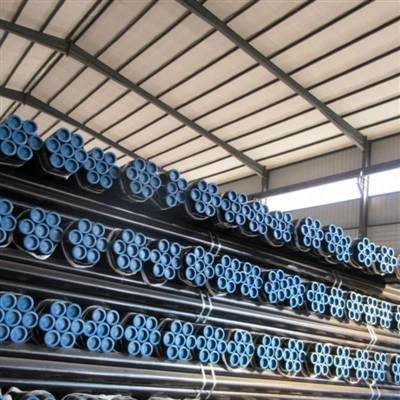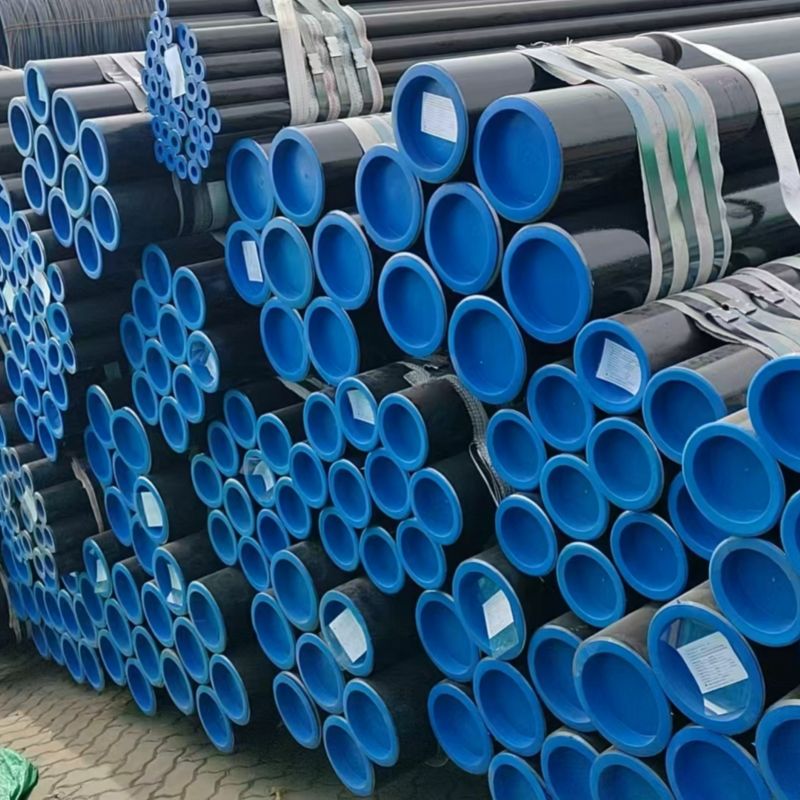
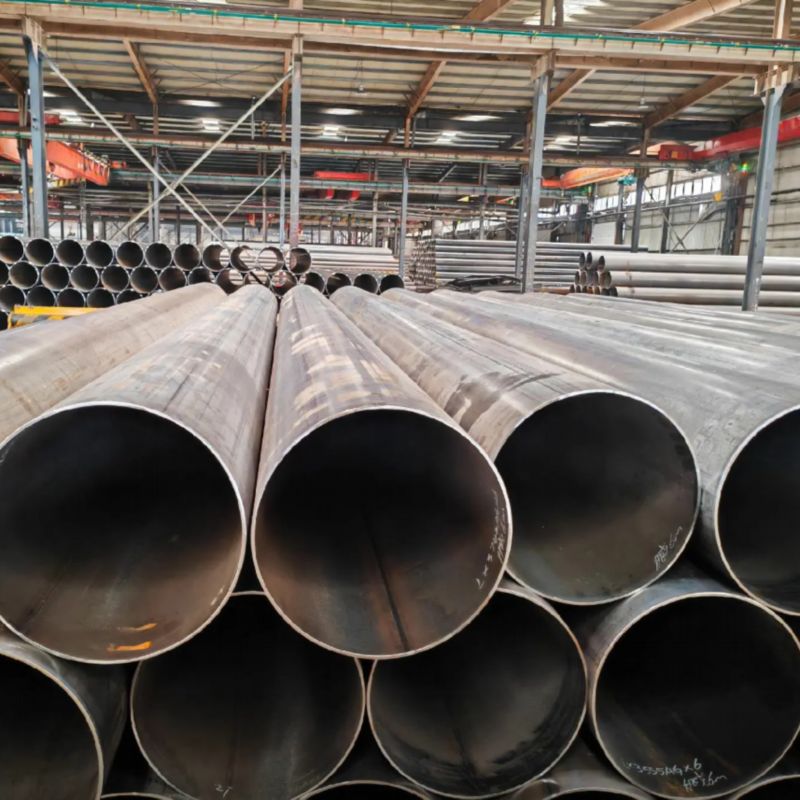
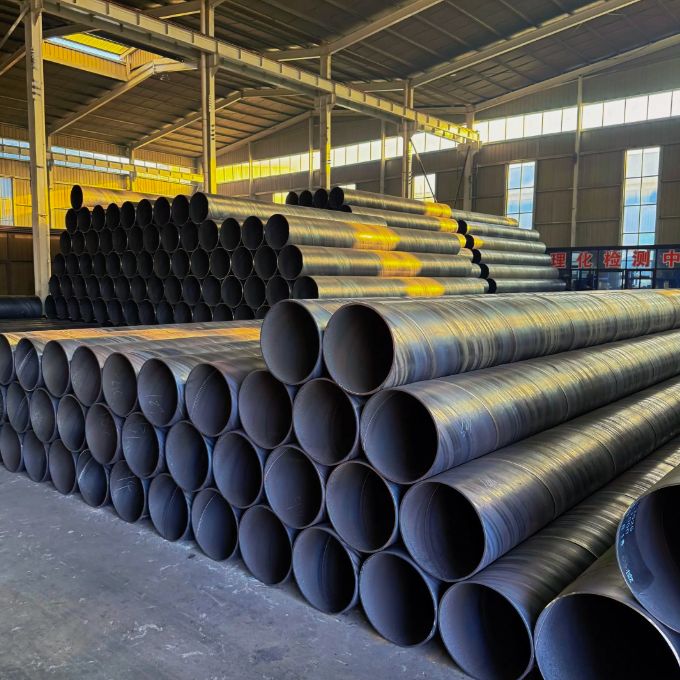

Característiques dels productes

Bon partit de força i duresa (avantatge bàsic)
L'avantatge principal de l'API 5L X52 rau en el seu excel·lent equilibri entre força i duresa. Gràcies al seu disseny de microaliatge de baix-carboni{-(contingut de carboni inferior o igual a 0,16-0,28%) i el procés de laminació i refrigeració controlat per TMCP, X52 manté una bona tenacitat a l'impacte a {-temperatura baixa, alhora que garanteix una resistència a la fluència mínima de 360 MPilea i una resistència mínima de 360 MPilea. El seu límit elàstic és d'aproximadament 1,24 vegades el de X42 (290 MPa), el que el converteix en un material ideal per a aplicacions de transmissió a mitja pressió.
|
Indicadors de rendiment |
Requisits PSL1 |
Requisits PSL2 |
|
Resistència de rendiment mínima (MPa) |
360 |
360 |
|
Resistència màxima de rendiment (MPa) |
- |
530 |
|
Resistència a la tracció mínima (MPa) |
460 |
460 |
|
Resistència a la tracció màxima (MPa) |
- |
760 |
|
Relació de rendiment |
- |
Normalment inferior o igual a 0,90-0,93 |
|
Elongació |
Superior o igual al 23% |
Superior o igual al 23% |
Nota: PSL2 imposa límits tant a la resistència màxima elàstica com a la resistència a la tracció màxima (amb límits superiors d'aproximadament 530 MPa i 760 MPa, respectivament), assegurant que el material té una capacitat de deformació plàstica suficient i un marge de seguretat més elevat per evitar els riscos de fallada fràgil causats per una relació de rendiment-a{4}{4}excessivament alta.

Excel·lent rendiment de soldadura (requisit bàsic per a l'acer de canonades)
El disseny d'equivalent baix en carboni de l'API 5L X52 garanteix un excel·lent rendiment de soldadura, que és un requisit bàsic per a la-construcció a gran escala d'acers de canonades. El grau PSL2 requereix un carboni equivalent (CEIIW) inferior o igual a 0,43 i Pcm inferior o igual a 0,25, garantint una bona tenacitat i resistència a l'esquerdament per fred a la zona afectada per la calor-en condicions de soldadura de camp.
Punts clau de soldadura:
• Valor CE baix:
Redueix eficaçment la tendència de la zona afectada per la calor de soldadura-a endurir-se i redueix el risc d'esquerdes per fred
•Contingut d'elements-perjudicials-baix:
El contingut de S es controla estrictament a un nivell baix per garantir la puresa de la soldadura i el material base
• Apte per a diversos mètodes de soldadura:
soldadura a tope de canonades d'acer sense soldadura, soldadura d'arc submergit de canonades soldades en espiral/costura recta, etc., amb un bon rendiment de soldadura d'anell de camp
Per al grau PSL1, el límit superior del contingut de carboni és relativament ampli (menys o igual al 0,28% per a canonades sense soldadura, inferior o igual al 0,26% per a canonades soldades) i es recomana un preescalfament de 100-150 graus durant la soldadura. Per al grau PSL2, el requisit de contingut de carboni és més estricte (menys o igual a 0,20-0,22%), donant lloc a una millor soldabilitat, i normalment no es requereix un preescalfament especial o només una temperatura de preescalfament més baixa.

Bona tenacitat-a baixa temperatura i resistència a la fractura fràgil
El grau API 5L X52 PSL2 requereix proves d'impacte Charpy V-notch per garantir la resistència del material a la fractura fràgil en condicions de servei a baixa-temperatura. La microestructura de gra fi-obtinguda mitjançant el procés TMCP millora significativament la tenacitat a baixa-temperatura del material, permetent que l'acer de canonada X52 s'apliqui de manera fiable en regions fredes i entorns amb grans variacions de temperatura estacionals.
Índex típic de resistència a l'impacte (PSL2):
• Temperatura de prova: normalment -20 graus o inferior (segons els requisits de l'usuari)
• Energia d'impacte mínima: superior o igual a 27 J (valor mitjà) / Superior o igual a 20 J (valor únic)

Bona resistència a la corrosió i adaptabilitat al medi ambient
L'API 5L X52 presenta una bona resistència a la corrosió uniforme en medis atmosfèrics normals, aigua dolça, sòl i petroli i gas. Per a entorns de servei àcid (que contenen H₂S), l'API 5L PSL2 Apèndix J proporciona requisits addicionals per a canonades de servei àcid, inclòs un contingut més baix de sofre (menys o igual a 0,002%) i una verificació més estricta del rendiment de resistència HIC/SSC.
Per a entorns marins, el grau PSL2 es pot seleccionar juntament amb els recobriments anticorrosió adequats (com ara 3PE, FBE), adequats per a canonades estructurals de plataforma marítima i canonades submarines.
Bon rendiment de flexió i processament en fred
L'API 5L X52 té un contingut de carboni més baix i una relació de rendiment-a-moderada (normalment inferior o igual a 0,93 per a PSL2), cosa que li confereix una bona conformabilitat de flexió en fred. És adequat per a la producció de canonades-doblades en fred i es pot utilitzar per fabricar colzes-calents mitjançant processos de plegat en calent. També presenta bones propietats de cisalla, tallat i rodatge en condicions de bobina i placa.
Especificacions tècniques
Composició química (especificació API 5L / ISO 3183)
|
Element |
Tub sense costures PSL1 |
Tub soldat PSL1 |
PSL2 |
Nota |
|
C |
Menor o igual al 0,28% |
Menor o igual al 0,26% |
Menor o igual a 0,20-0,22% |
Disseny de baix-carboni per garantir la soldabilitat i la resistència a baixa-temperatura |
|
Mn |
Inferior o igual a 1,40% |
Inferior o igual a 1,40% |
Inferior o igual a 1,40% |
Enfortiment de la solució sòlida, millora la força |
|
P |
Menor o igual al 0,030% |
Menor o igual al 0,030% |
Menor o igual al 0,025% |
Elements nocius, estrictament controlats |
|
S |
Menor o igual al 0,030% |
Menor o igual al 0,030% |
Menor o igual a 0,015% |
Elements nocius, estrictament controlats per garantir la resistència a baixa-temperatura |
|
Si |
Menor o igual al 0,45% |
Menor o igual al 0,45% |
Menor o igual al 0,45% |
Desoxidant, millora la força |
|
V |
Menor o igual al 0,05% |
Menor o igual al 0,05% |
Menor o igual al 0,10% |
Elements de microaliatge, reforç de la precipitació |
|
Nb |
Menor o igual al 0,05% |
Menor o igual al 0,05% |
Menor o igual al 0,05% |
Elements de microaliatge, laminació controlada per a gra fi |
|
Ti |
Menor o igual al 0,04% |
Menor o igual al 0,04% |
Menor o igual al 0,04% |
Elements de microaliatge, reforç de la precipitació |
|
CEIIW |
- |
- |
Menor o igual al 0,43% |
Equivalent de carboni, controlant la soldabilitat |
|
Pcm |
- |
- |
Menor o igual al 0,25% |
Índex de sensibilitat al crack |
|
Fe |
Quantitat restant (≈ 97%) |
Quantitat restant (≈ 97%) |
Quantitat restant (≈ 97%) |
Element de la matriu |
Propietats físiques
|
Propietat |
Valor/Interval |
Condicions de prova |
|
Densitat |
≈ 7,85 g/cm³ |
Temperatura de l'habitació (20 graus) |
|
Punt de fusió |
≈ 1420-1460 graus |
--- |
|
Mòdul elàstic |
≈ 207 GPa |
Temperatura de l'habitació |
|
Conductivitat tèrmica |
≈ 50 W/(m·K) |
Temperatura de l'habitació |
|
Coeficient d'expansió tèrmica (20-100 graus) |
≈ 12.0 × 10⁻⁶ /K |
--- |
|
Ratio de Poisson |
≈ 0.28 |
Temperatura de l'habitació |
Propietats mecàniques (valor típic)
|
Rendiment |
PSL1 |
PSL2 |
Normes d'aplicació |
|
Resistència mínima de rendiment |
360 MPa |
360 MPa |
Especificació API 5L / ISO 3183 |
|
Resistència màxima de rendiment |
- |
530 MPa |
Especificació API 5L / ISO 3183 |
|
Resistència a la tracció mínima |
460 MPa |
460 MPa |
Especificació API 5L / ISO 3183 |
|
Resistència a la tracció màxima |
- |
760 MPa |
Especificació API 5L / ISO 3183 |
|
Elongació |
Superior o igual al 23% |
Superior o igual al 23% |
Especificació API 5L |
Nota: el "X52" de l'API 5L X52 indica un límit elàstic mínim de 52.000 psi (aproximadament 360 MPa), amb el nombre que representa milers de lliures per polzada quadrada (ksi). La resistència a la fluència real del material de la canonada oscil·la normalment entre 380 i 480 MPa i la resistència a la tracció oscil·la entre 470 i 550 MPa.
Mitjans de comunicació aplicables
1. Gas natural, petroli cru i petroli refinat: línies troncals principals i branques per al transport de llarga-distància
2. Aigua i purins: canonades d'aigua, transport de purins
3. Mitjans químics: canonades de fluids en plantes químiques
4. Gas urbà: xarxes de gas de mitjana i alta pressió-a les ciutats
5. Tubs estructurals: estructures d'edificis, jaquetes de plataforma (entorns no-corrosius)
6. Ambients corrosius generals: sòl convencional, atmosfera i aigua dolça
Nota: l'API 5L X52 no és adequat per a mitjans molt àcids d'alta-temperatura, alta-pressió (com l'àcid clorhídric concentrat d'alta-temperatura i l'àcid fluorhídric). En entorns àcids de petroli i gas que continguin H₂S, s'han de seleccionar els materials de grau especial especificats a l'apèndix J de l'API 5L PSL2 (tubes resistents a l'àcid-), amb un control addicional sobre el contingut de sofre, la duresa i el rendiment de resistència a HIC.
Forma del producte i procés de fabricació
Tub d'acer sense soldadura (sense soldadura)
Procés: perforació de laminació en calent + rodatge d'extensió
Interval de diàmetres: 21.3 - 1067 mm (1/2" - 42")
Interval de gruix de paret: 2 - 150 mm
Característiques: capacitat de càrrega-perfecta i d'alta pressió, adequada per a línies principals de petroli i gas d'alta pressió-
Aplicacions típiques: transport de fluids a-alta pressió, recollida de cap de pou de petroli i gas i canonades de transmissió
Costura recta de canonada soldada amb resistència d'alta -freqüència (ERW)
Procés: bobina-laminada en calent → Formació de flexió en fred → Soldadura per resistència d'alta-freqüència
Interval de diàmetre exterior: normalment inferior o igual a 610 mm (24")
Interval de gruix de paret: normalment inferior o igual a 20 mm
Característiques: alta precisió dimensional, alta eficiència de producció i importants avantatges de costos
Aplicacions típiques: derivacions de petroli i gas de mitjana i baixa pressió-, gasoductes urbans i canonades estructurals
Control d'entrada de calor de soldadura: soldadura d'alta-freqüència a una freqüència superior o igual a 100 kHz (requisit PSL2) per garantir una qualitat de soldadura estable
Tub de soldadura d'arc submergit en espiral (SSAW)
Procés: bobina-laminada en calent → Formació en espiral → Soldadura d'arc submergit de doble cara-
Interval de diàmetres exteriors: normalment 219 - 2500 mm
Interval de gruix de paret: 6 - 25 mm
Característiques: El gran diàmetre ofereix avantatges importants, permetent que tires d'acer de la mateixa amplada produeixin diversos diàmetres. La tensió de les soldadures en espiral és només el 75-90% de la de les costures rectes, cosa que els permet suportar pressions més altes. Teòricament, es poden produir contínuament en longituds il·limitades.
Aplicacions típiques: canonades de transmissió d'aigua/gas de gran-diàmetre, jaqueta d'enginyeria offshore
Tub de soldadura d'arc submergit de costura recta (LSAW)
Procés: Placa d'acer → Formació JCOE / Formació UOE → Soldadura d'arc submergit de doble cara-
Interval de diàmetre exterior: 406 - 1620 mm (16" - 64")
Interval de gruix de paret: 6 - 50 mm
Característiques: soldadures curtes, baix consum de material de soldadura, àmplia gamma de diàmetre exterior i gruix de paret
Aplicacions típiques: canonades de transmissió d'alta-longa distància-a pressió, canonades submarines, línies principals de recollida i transport de petroli i gas
Normes aplicables i condicions de lliurament
Estàndard: API Spec 5L, ISO 3183, GB/T 9711
Nivell d'especificació del producte: PSL1 (nivell bàsic), PSL2 (nivell millorat)
Condició de lliurament:-laminat en calent, laminació controlada (TMCP), laminació normalitzada, normalitzada, tractament tèrmic (trefat + temperat), etc.
Processament final: extrems plans, extrems bisellats, extrems roscats, extrems especials
Certificat: quan es compleixen els requisits de PSL2, s'ha de proporcionar un certificat de compliment (SR15.1 obligatori) i s'ha d'implementar-la traçabilitat completa del procés (SR15.2 obligatori).
Règim de tractament i punts clau de la soldadura
El rendiment final de l'API 5L X52 depèn del procés de laminació i refrigeració controlada per TMCP:
1. Controlled Rolling and Controlled Cooling (TMCP, utilitzat per obtenir una microestructura de gra-fi i propietats mecàniques òptimes):
Escalfeu a 1100-1200 graus per a laminació en brut i, a continuació, feu un enrotllament controlat amb una gran reducció en el rang de temperatura d'acabat de 850-950 graus (enrotllament a la zona de no recristal·lització), seguit d'un refredament controlat entre 600 i 800 graus. Això dóna com a resultat una microestructura de ferrita + perlita uniforme i fina (la mida del gra normalment és superior o igual a 9) per garantir una combinació equilibrada de força i duresa.
2. Tractament tèrmic post-soldadura (si cal):
Si cal alleujar l'estrès després de la soldadura de l'anell de canonada, es pot dur a terme un tractament tèrmic posterior a la-soldadura a 550-650 graus durant 1-2 hores. El tractament tèrmic posterior a la soldadura ha de prestar atenció a controlar les velocitats de calefacció i refrigeració per evitar afectar la microestructura i les propietats del material base.
Recordatori important:
En entorns convencionals de transmissió de petroli i gas sense H₂S, el tractament tèrmic per alleujar l'estrès normalment no es requereix després de la soldadura.
Per a canonades en un entorn àcid (que contenen H₂S), es requereix un compliment estricte de l'apèndix J de l'API 5L PSL2 per evitar una duresa excessiva causada per un tractament tèrmic post-de soldadura inadequat.
Durant la soldadura, cal un control estricte de l'entrada de calor i de la temperatura entre passades per evitar l'engruiximent del gra a la zona-afectada per la calor.
L'API 5L X52 (L360) és adequat per a la transmissió de petroli i gas a pressió mitjana i alta-, xarxes de canonades urbanes i aplicacions de canonades estructurals. Es recomana utilitzar-lo en les àrees següents:
Camps d'aplicació
-
Recollida de petroli i gas natural i transport de llarga-distància
● Principals línies troncals i derivacions de gasoductes de llarga distància-
● Conduccions internes de recollida i transport de petroli en un jaciment de petroli
● Gasoducte de recollida i transport de gas brut del camp de gas -
Xarxa urbana de gasoductes
● Xarxa de gasoductes de transmissió i distribució de gas de mitjana i alta pressió-
● Conductes d'entrada i sortida de les estacions reguladores de pressió de gas urbanes -
Enginyeria de Conducció d'Aigua i Reg
● Conducte de transmissió d'aigua de llarga distància-
● Conduccions complementàries per a canals de reg en terres de conreu. -
Enginyeria Química i Tuberia Industrial
● Conductes de procés de planta química
● Central elèctrica conducció d'aigua de circulació
● Sistema d'aigua de refrigeració industrial -
Tubs estructurals
● Tub de suport de l'estructura d'acer de l'edifici
● Jaqueta de plataforma offshore (zones no-corrosives)
● Tubs per a fonaments de pila de ponts
● Tub estructural de la torre de la línia de transmissió
Lliurament i personalització
Oferim solucions de cadena de subministrament flexibles i fiables per assegurar-vos que rebeu una canonada de línia API 5L X52 que s'adapti perfectament als requisits del vostre projecte.
|
Formulari |
 Acer sense costures
Pipa |
 Resistència de costures rectes
Tub soldat (ERW) |
 Arc submergit en espiral
Tub soldat (SSAW) |
 Arc submergit de costura recta
Tub soldat (LSAW) |
|---|---|---|---|---|
|
Gamma convencional |
Diàmetre exterior: 21.3 - 1067 mm; |
Diàmetre exterior: 21.3 - 610 mm; Gruix de paret: 2 - 20 mm |
Diàmetre exterior: 219 - 2500 mm; Gruix de paret: 6 - 25 mm |
Diàmetre exterior: 406 - 1620 mm; Gruix de paret: 6 - 50 mm |
|
Capacitat de personalització |
Tubs-laminats en calent sense soldadura, tall-de longitud fixa, mecanitzat en bisell, rosques d'extrem de canonada, condicions especials de tractament tèrmic |
Tubs de soldadura rectes-d'alta freqüència-costura, tall de longitud fixa-, processament de bisell, galvanització/tractament de recobriment plàstic |
Tubs soldats en espiral de gran diàmetre-, tall de longitud fixa-, processament de bisell, recobriment anticorrosió (FBE/3PE) |
Formació JCOE/UOE, tall de longitud, mecanitzat de bisell, tractament especial d'extrem de canonada |
Per què escollir-nos? - Tecnologia d'enginyeria fiable. Lliurament fiable.
No som només un proveïdor, sinó un soci de materials de confiança per a vostè a la Xina.
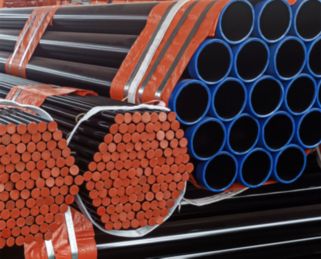
Producció Verticalment Integrada
Instal·lació pròpia de 20.000㎡ amb 10+ línies automatitzades (8,000+ tones/any). El-centre d'eines i matrius interns permet una personalització ràpida i un control de costos eficaç - sense marcatge d'intermediaris.
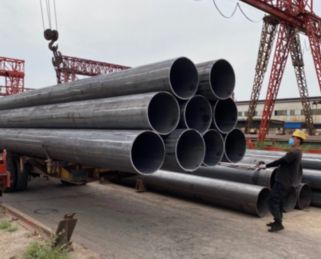
Control de qualitat estricte en cada etapa
Traçabilitat total als punts de control de control de qualitat clau durant tota la producció. 100% conforme als estàndards ASTM/ASME, EN i GB. Informes de proves de materials disponibles amb cada enviament.
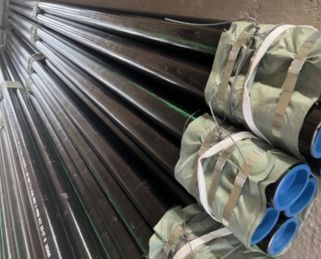
Lliurament fiable i embalatge d'exportació
10+ anys exportant a Europa, Amèrica del Nord, el sud-est asiàtic i l'Orient Mitjà amb protecció impermeable i anti-rovell, combinada amb opcions d'enviament flexibles, garanteix una arribada segura i-a temps.
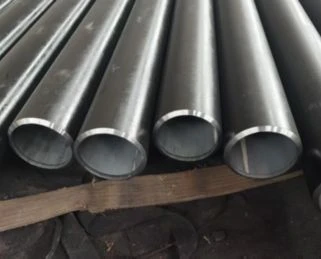
Validació de la mostra abans de la producció en massa
Oferim mostres gratuïtes per a la verificació de qualitat, cosa que us permet fer comandes a granel només després de l'aprovació. Assegurem la coherència des de la mostra fins a la producció en massa mitjançant una mesura dimensional precisa i una fabricació transparent.
Preguntes freqüents
P: Quins són els principals avantatges de l'API 5L X52?
P: Quina diferència hi ha entre API 5L X52 PSL1 i PSL2? Com triar?
P: Quines diferències hi ha entre API 5L X42, X52, X60 i X65? Com triar entre ells?
P: Quina és la temperatura màxima de funcionament de l'API 5L X52?
P: Quin és el rendiment de soldadura de l'API 5L X52?
P: Quina és la resistència a la corrosió de l'API 5L X52?
P: L'API 5L X52 pot substituir ASTM A53 o la canonada estructural?
Etiquetes populars: api 5l x52, Xina api 5l x52 fabricants, proveïdors, fàbrica